Kaksi tehdasta voi asentaa saman pystypuskurin, saman monipäisen vaa'an ja saman tarkistusvaaran ja silti päättää vuoden linjoilla, jotka käyttäytyvät hyvin eri tavalla. Varusteluettelo harvoin erottaa heidät; asettelu on. Asemien välinen etäisyys, minne hylätyt pussit putoavat, kuinka paljon tilaa teknikolle on avata suojaovi ja missä filmirullat säilytetään, ratkaisevat, kuinka monta hyvää pussia lähtee linjalta vuorossa.
Lyhyt vastaus: rakenna automaattinen pakkauslinja-asetelma tahdinsäätökoneen ja realistisen hyvän tuottotavoitteen ympärille ensin, minkä jälkeen laajenna sitä huoltoon pääsyä, vaihtoa ja hylkäysten käsittelyä varten. Asettelut, jotka on piirretty taaksepäin mistä tahansa vapaana olevasta lattiatilasta, jättävät kalliit ongelmat – puskurin nälkä, tukkeutuneet kuljettimet, kahta henkilöä vaativat vaihdot – tuotantotiimille asennuksen jälkeen.
Jokaisella rivillä on yksi asema, joka asettaa rytmin. Raelinjalla se on yleensä pystysuora muoto-täyttö-saumauskone. Jauhelinjalla se voi olla ruuvitäyttö tai ruuvivaaka. Usean SKU:n linjalla se on usein pussikone, jolla on pisin vaihto. Etsi se ensin ja käsittele sitten jokaista muuta asemaa tukina.
Kaksi numeroa ohjaa järjestelyä: kyseisen aseman nopeus ja tuntien määrä vuoroa kohden se todella tuottaa hyviä pakkauksia. 80 pussia minuutissa ei toimita 80 pussia koko vuorossa – kalvojatkokset, punnitusjakson aika, tiivisteen jäähdytys, hylkyjen poisto ja lyhyet pysähdykset vaikuttavat. Tiimit, jotka mitoivat loppupään kuljettimet ja laatikoiden pakkaajat nimikilven mukaisiksi, päätyvät yleensä laatikon pakkaajaan, joka on nälkään suurimman osan työvuorosta. Mitatun hyvän tuoton kokoiset tiimit jättävät tilaa parantaa ilman kahdesti ostamista.
Käytännössä linjan lähtö on lähellä hitainta aseman nopeutta kerrottuna realistisella käyttöajalla , ei tarjouksen jokaisen tietosivun summa. Korjaa tämä numero ennen kuin kukaan vetää kuljetinlinjaa, koska se päättää, tarvitsetko yhden vai kaksi puskurin ja onko linjan loppu oltava manuaalinen vai automaattinen.
Olipa tuote mikä tahansa, automaattinen linja jakautuu viiteen toiminnalliseen lohkoon, ja jokainen kysyy pohjapiirroksen eri kysymyksen. Punnituksen ja pussinmuodostuksen pitäminen fyysisesti lähellä lyhentää tuotteen pudotusta, mikä vähentää pölyä, roiskeita ja painon siirtymistä. Tarkastuksen ja jätteiden käsittelyn pitäminen käytävän vieressä estää jäteastioita hautautumasta vartijoiden taakse – pieni päätös, joka säästää paljon kävelyä.
| Alue | Tyypilliset varusteet | Kysymys ratkaistava aikaisin |
|---|---|---|
| Syöttö ja ruokinta | Z-tyyppinen kauhahissi, tyhjiökuormaaja, kalteva kuljetin, ruuvihissi | Mihin raaka-aine saapuu, ja voiko kuljettaja täyttää uudelleen astumatta sisään vartioidulle alueelle? |
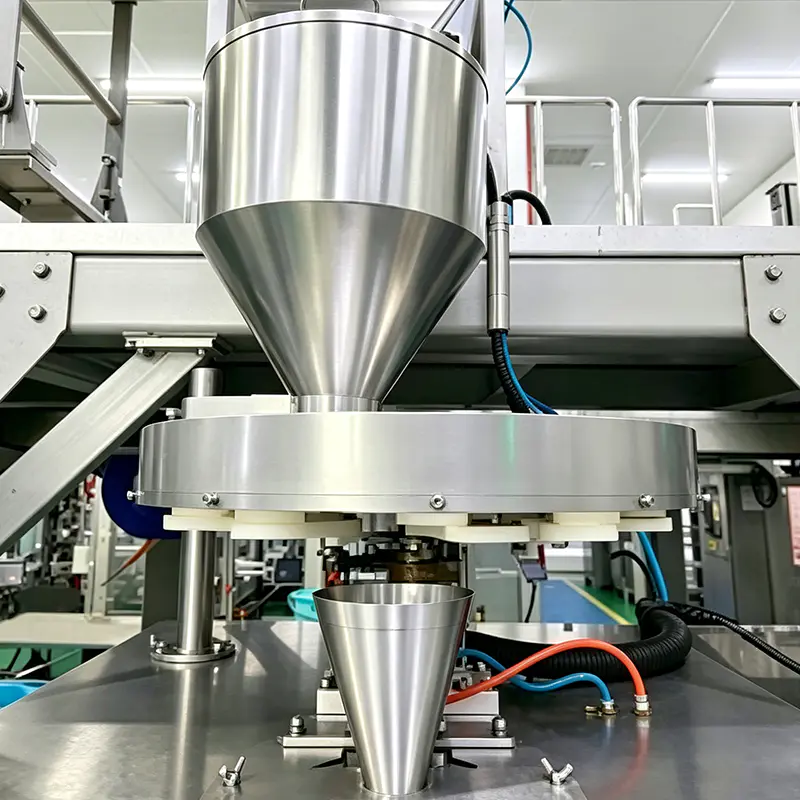
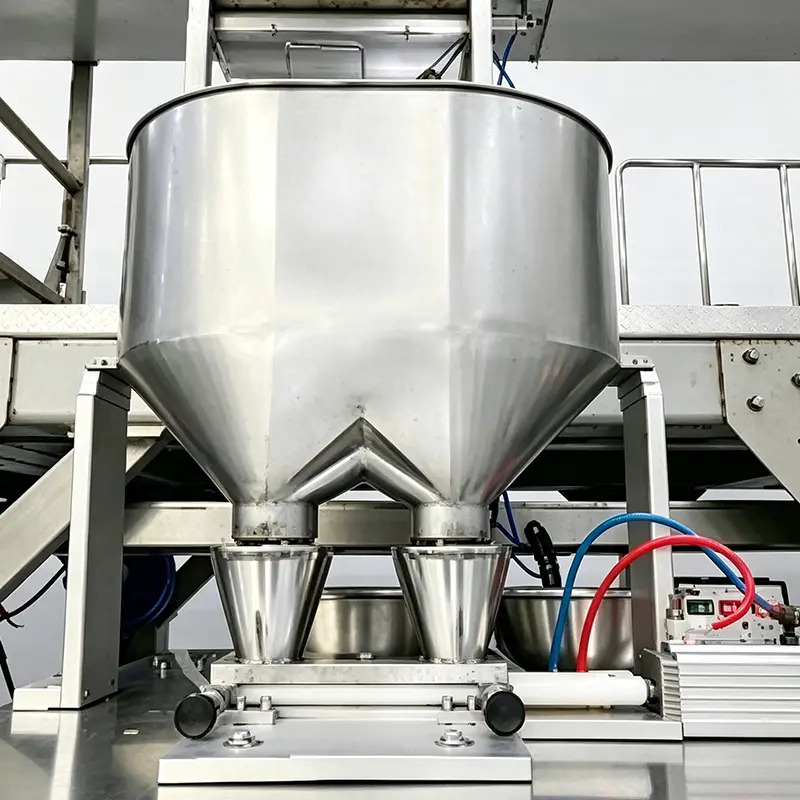
| Punnitus ja annostelu | Monipäävaaka, lineaarinen vaaka, ruuvin täyttö, tilavuuskuppi | Mikä punnitusperiaate sopii tuotteelle ja kuinka pitkälle pudotus pussinmuodostimeen on? |
| Pussin tai pussin muodostaminen | Pystysuora muoto-täyttö-sinetöintikone, automaattinen esivalmistettu pussikone | Mitä laukkutyylejä käytetään nyt ja mitkä ovat todennäköisiä seuraavan kolmen vuoden aikana? |
| Tarkastus ja hylkääminen | Tarkistusvaaka, metallinpaljastin, röntgentarkastusjärjestelmä | Mihin hylätty pakkaus menee, ja voidaanko hylkäys vahvistaa ilman linjaa katkaisematta? |
| Laukun pakkaus ja lavaus | Kotelon pystytys, laatikon pakkaaja, tiivistäjä, koodaaja, lavausrobotti | Manuaalinen tai automaattinen rivin loppu, ja kuinka paljon tallennustilaa kukin vaihtoehto tarvitsee? |
Kolme topologiaa kattaa useimmat tehtaan kerrokset, ja valinta muuttaa jalanjälkeä kauan ennen kuin yksi mallinumero on vahvistettu. Sarjalinja kulkee yhden tuotevirran jokaisen aseman läpi. Yhdensuuntainen viiva kopioi osan virtauksesta, joten toinen puolikas voi jatkaa käynnissä, kun taas toinen pysähtyy. Sekoitettu linja jakaa yhteisen etupään ja jakaa alavirtaan, mikä sopii pitkän aikavälin perustuotteeseen, jossa on lyhytkestoisia muunnelmia.
| Topologia | Paras istuvuus | Vaihtokauppa |
|---|---|---|
| sarja | Yksi tuoteperhe, suuri volyymi, vakaa kysyntä | Korkein hyötysuhde neliömetriä kohti, mutta ei redundanssia – yksi pysähdys pysäyttää kaiken |
| Rinnakkainen | Useita SKU:ita tai tuotantoa, jossa käyttöaika on tärkeämpää kuin lattiatila | Kopioi laitteet ja apuohjelmat, mikä karkeasti kaksinkertaistaa tilan osan virtauksesta |
| Sekoitettu | Pitkäkestoinen perustuote sekä usein lyhyet ajot | Kaiken kaikkiaan hyvä tasapaino, mutta reititys, yhdistäminen ja hallinta vaativat enemmän suunnittelutyötä |
Jos hyvän tuottotavoitteesi voidaan saavuttaa sarjalinjalla kohtuullisilla puskureilla, vastusta kiusausta rakentaa kaksi puolilinjaa. Kaksinkertaiset virtausreitit tarkoittavat päällekkäistä puhdistusta, päällekkäistä vaihtoa ja kaksinkertaista paikkaa tuotteelle, jossa se voi istua ja vanhentua.
Suurin osa asettelun uudelleenkäsittelystä tulee kohteista, jotka eivät olleet kenenkään tehtävä asennusviikkoon asti. Kävele piirustus näillä kuudella pisteellä ennen kirjautumista:
Lisää märkiin tai tahmeisiin tuotteisiin tyhjennysputouksia, moottoreiden ja antureiden pesusuojaus sekä suunnitelma siitä, mistä huuhteluvesi lähtee huoneesta. Nämä ovat halpoja viivoja piirustuksessa ja kalliita betonin kaatamisen jälkeen.
Kun vyöhykkeet ja topologia on vahvistettu, laitevalikoima kapenee nopeasti. Tahtia säätävä puskuri määrittää kuljettimen korkeuden ja puskurin koon; punnituspää määrittää syklin ajan ja siten pudotuksen pituuden; tarkastusasema määrittää, missä hylkäyskouru ja vahvistussäiliön tulee sijaita.
Keskikokoisten rakeiden ja välipalatuotannossa nopea pystykone on usein ankkuri: KL230H käyttää keskisäkkimuotoa nopeusalueen yläpäässä, joten loppupään kuljettimet ja kotelopakkaus on mitoitettava siitä mieluummin kuin hitaammasta koneesta, joka vaihdetaan myöhemmin.
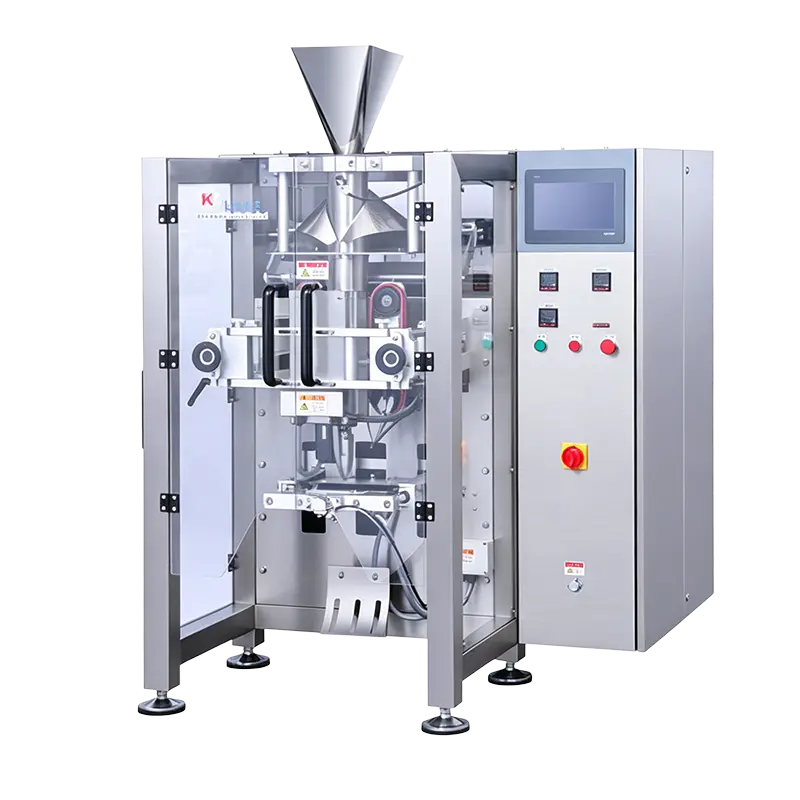 Nopea keskikokoinen KL230H pystysuuntainen pakkauskone Nopea pystysuora KL230H-pakkauslaite keskikokoisille pusseille, 15–150 pussia/min, sopii pähkinä-, pakaste- ja maataloustuottajille, jotka tarvitsevat suurempaa keskisäkkikapasiteettia. Näytä tuote →
Kun pakkauksen painoikkuna on kapea – pienet pussit, tarkka annostelu, alhainen toleranssi – erittäin tarkka lineaarinen vaaka on yleensä parempi layout-kumppani kuin suuri monipäinen vaaka, koska sen lyhyempi jakso pitää pudotusreitin kompaktina ja pölynkeräyksen yksinkertaisena.
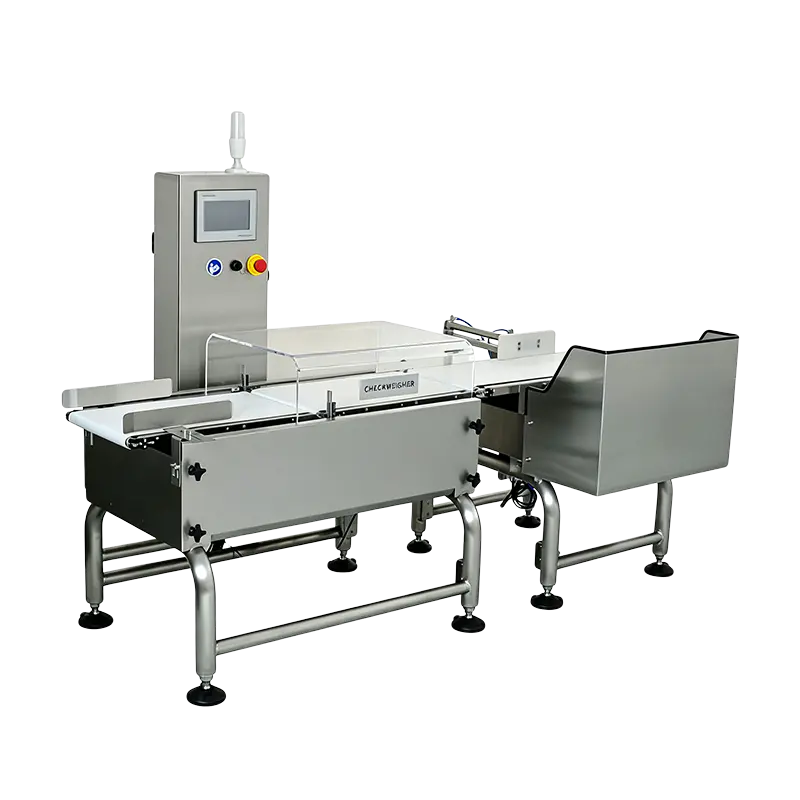 EW-300-1000 korkean tarkkuuden lineaarinen punnitustarkistusvaaka Tämä lineaarinen tarkistusvaaka tarjoaa kapeita pakkauspainoikkunoita ja tarkkaa annostelua varten ±0,3 g:n tarkkuuden ja jopa 80 kpl/min 300 mm:n hihnalla. Näytä tuote →
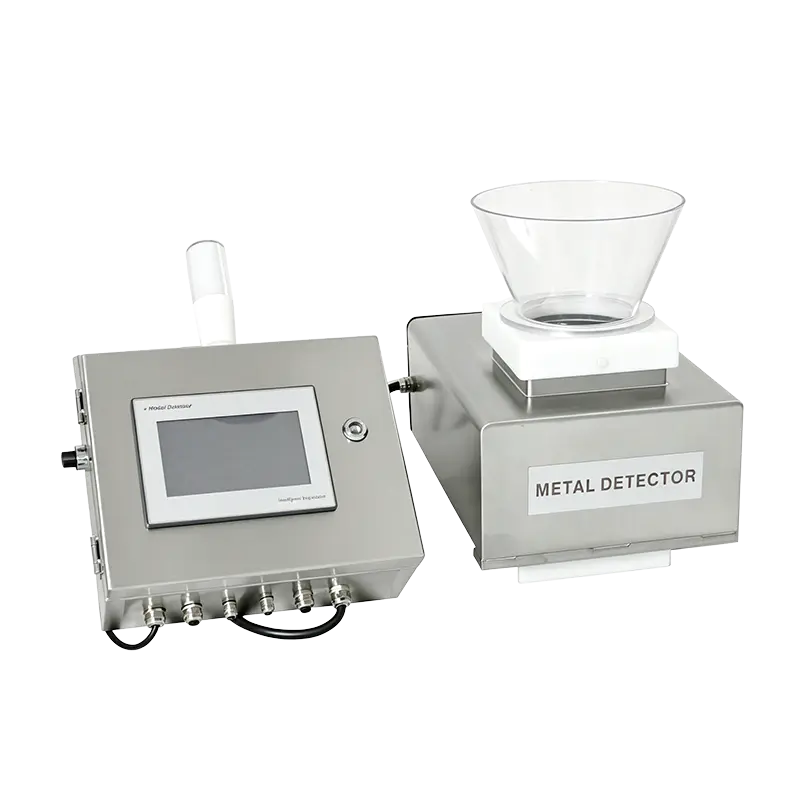
Tarkastuslohko ansaitsee aikaisen sijoittamisen, ei jäännöskulman. Tavallinen metallinpaljastin, joka on sijoitettu sinetöinnin jälkeen ja ennen kotelon pakkaamista, tarvitsee riittävän avoimen kuljettimen pituuden puhtaalle rejektille ja vahvistussäiliön, johon käyttäjä pääsee nojaamatta suojuksen päälle. Jos vertaat edelleen päiden määrää ja punnitusperiaatteita, tämä opas valita monipäisen ja lineaarisen punnituksen välillä selittää, mihin kukin sopii.
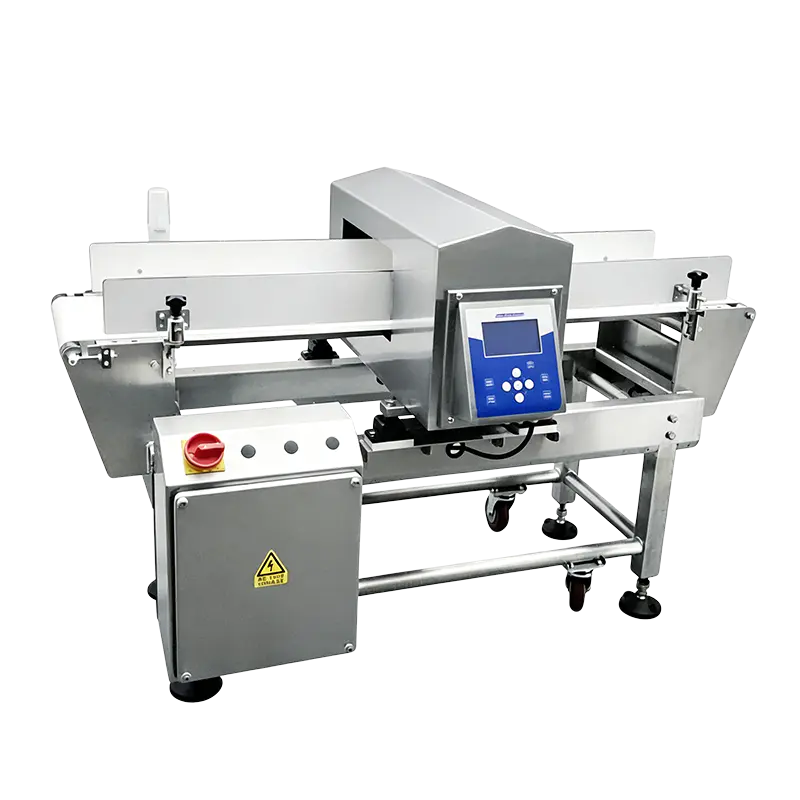 ER3515 standardi metallinilmaisinkone Tavallinen metallinpaljastin pussituille välipaloille, laatikoissa oleville lääkkeille ja pullotetuille mausteille; 350×150 mm aukko, Fe≥0,8 mm tunnistuskyky. Näytä tuote →
Asettelupiirustukset näyttävät rauhalliselta, koska mikään niissä ei muutu. Oikeat linjat tekevät. Jos kolmella SKU:lla on yhteinen säkkeri, asettelun tulee sijoittaa muotoosat, kalvot ja tulostussylinterit käsivarren ulottuville koneesta ja pitää työkaluvaunu poissa kävelytieltä. Vaihto, joka kestää 25 minuuttia 45 minuutin sijaan, on usein varastointipaikkapäätös, ei tekninen.
Puskurit ovat toinen hiljainen tekijä. Lyhyt keräyspöytä puskurin ja kotelon pakkaajan välillä imee mikropysähdykset ja estää siiman pysähtymästä aina, kun kotelon pystyttäjä epäröi. Liian paljon puskuria kuitenkin piilottaa hitaan aseman ja antaa tuotteen istua tarpeeksi pitkään ollakseen tärkeä tahmeissa tai lämpötilaherkissä tuotteissa – joten kokoa se muutaman minuutin ajan, ei vuoroa varten.
Hylättyjen käsittely ansaitsee saman kurinalaisuuden. Metallinilmaisu-, tarkistuspunnitus- ja röntgenhylkäysten tulee laskeutua lukittuun tai selkeästi merkittyyn roskakoriin vartioidun alueen ulkopuolelle, ja vahvistusanturi on sijoitettu siten, että epäonnistunut hylkäys pysäyttää linjan sen sijaan, että epäilty pakkaus jatkuisi. Ruoka-, lemmikkieläin- ja maatalouslinjat yleensä lisäävät tähän lohkoon pölyntorjuntaa, pesua ja tuholaistorjuntaa; the elintarvikkeiden pakkausratkaisut Yleiskatsaus näyttää, kuinka nämä kokoonpanot tyypillisesti ryhmitellään.
Ei ole olemassa hyödyllistä yleiskuvaa. Tila seuraa läpimenoa, pussin kokoa ja haluamasi puskurin määrää sekä kunkin koneen ympärillä olevia huoltovälyjä. Kompakti yksipussilinja, jossa on manuaalinen rivipää, mahtuu muutamaan kymmeneen neliömetriin, kun taas sama tuote automaattisella laatikonpakkaamisella ja -lavauksella voi tarvita useampaan kertaan enemmän, lähinnä kasaukseen ja lavojen lavastukseen.
Useimmissa asetteluissa metallin havaitseminen tapahtuu sulkemisen jälkeen ja ennen tarkistuspunnitusta tai sen jälkeen, riippuen pakkauksen stabiilisuudesta ja hylkäysmekanismista. Ratkaiseva tekijä on yleensä hylkäysvahvistus: kumpi yksikkö hylkää ensin, täytyy olla tilaa roskakorilleen ja anturilleen, ja toinen yksikkö ei saa ottaa uudelleen vastaan pakettia, jonka ensimmäinen on jo tuominnut.
Varaa lattiatila ja käyttökapasiteetti sen sijaan, että ostaisit toista konetta heti. Ylimääräinen pituus tarkastus- ja kotelon pakkausalueella, ylimääräinen paineilmapudotus ja yksi ylimääräinen tehonsyöttö ovat edullisia rakentamisen aikana ja hankalat sen jälkeen.
Linjanopeus on se, mitä hitain asema voi tehdä ihanteellisissa olosuhteissa. Hyvä tuotos on se, mikä lähtee linjalta myyntikelpoiseksi tuotteeksi vuorossa, pysäytysten, hylkäysten, vaihtojen ja siivouksen jälkeen. Asettelupäätökset, erityisesti puskurin koko ja pääsytila, vaikuttavat toiseen numeroon paljon enemmän kuin ensimmäiseen.
Hyödyllisin asia, jonka voit tuoda toimittajakeskusteluun, ei ole koneiden toivelista – se on mitattu hyvän tuottotavoite, SKU-lista seuraavalle kolmelle vuodelle sekä pohjapiirros, johon on merkitty sarakeruudukko ja hyötypudotukset. Näiden kolmen tuotteen avulla automaattinen pakkauslinja-asettelu lakkaa olemasta piirustustehtävä ja siitä tulee tuotantopäätös, joka näyttää vielä järkevältä kaksi vuotta käyttöönoton jälkeen.
Ota yhteyttä
+86-573-82788180
+86-15325730953
Tarvitsetko sähköpostia
info@mainfill.com
jiayingzhuge18@qq.com
Tietoja
Jiaxing K-Line Machinery Co., Ltd. on automaattisten pakkauskoneiden valmistaja ja palveluntarjoaja, joka palvelee kotimaisia huippuluokan ja ulkomaisia markkinoita.
Linkit
Tuotteet
Pyydä ilmainen tarjous